eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
De flesta skruvar i rostfritt stål skärs inte från stånglager. De är kallformade av tråd med hastigheter som skulle överraska många ingenjörer, sedan trådrullas, rengöras och inspekteras. Varje steg lämnar ett fingeravtryck på den färdiga skruven: kornflöde, ytfinish, gängnoggrannhet och korrosionsprestanda. I den här artikeln täcker ordet skruv bultar och andra gängade fästelement. Om du förstår processen kan du ställa bättre frågor om delarna du köper och inse varför två skruvar med identiska dimensioner kan bete sig väldigt olika i samma montering.
Varje skruv börjar som en stålvalstråd, vanligtvis 5,5 mm till 25 mm i diameter, levererad i kvaliteter valda för styrka och korrosionsbeständighet. De vanligaste austenitiska kvaliteterna för fästelement i rostfritt stål är 304/304L och 316/316L. Klass 316L innehåller molybden, vilket förbättrar motståndskraften mot klorider och syror, vilket gör det till det föredragna valet för marina, kemiska och livsmedelsförädlande miljöer. Före formningen betas stången för att avlägsna glödskal, beläggs med ett lämpligt dragsmörjmedel och dras genom en serie hårdmetallformar för att nå den exakta diameter som krävs för den skruvstorlek som görs.
Tråddragning handlar inte bara om diameter. Den styr också volymen på ämnet som ska fylla rubrikformen och trådhårdheten som headern kan hantera. En tråd som är för hård kan spricka i rubriken; en tråd som är för mjuk kanske inte fyller skarpa hörn. Det är därför en tillverkare kontrollerar inkommande materialcertifikat, draghållfasthet och ytdefekter före produktion.
Cold heading är kärnan i modern skruvtillverkning. En längd dragen tråd kapas till den exakta ämnesvikten, överförs genom en sekvens av stansar och träffas av stansar i hög hastighet. Stöten tvingar stålet att flyta in i huvudets form. Sexkantshuvuden, pannhuvuden, försänkta huvuden, flänsar och fyrkantiga halsar kan alla formas utan att värma upp metallen. Eftersom materialet flyter följer kornstrukturen huvudets kontur istället för att avbrytas av skärning. Detta är huvudorsaken till att en kallskruvad skruv är starkare och mer pålitlig än en bearbetad skruv av samma material.
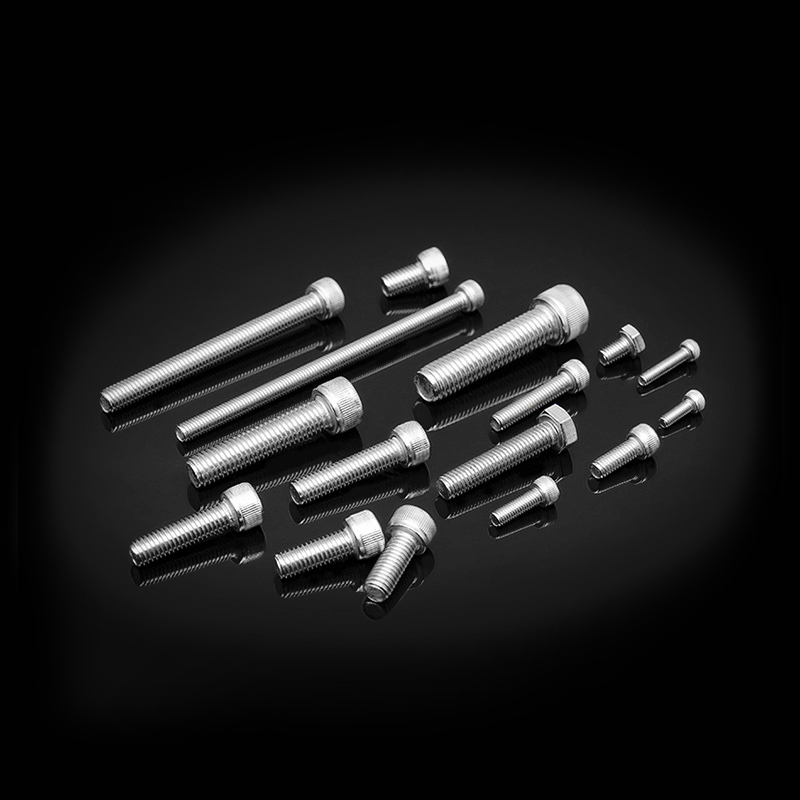
Ett vanligt exempel på ett kallformat huvud är den sexkantiga skruven med insex. Den inre sexkantshylsan är inte bruten från ett bearbetat ämne; den är extruderad i samlingsröret, vilket håller kornstrukturen kontinuerlig.
 DIN 912 insexskruvar i rostfritt stål Cold heading extruderar den inre sexkantshylsan, vilket håller kornstrukturen kontinuerlig. Lämplig för anslutningar av mekanisk utrustning som kräver momentinstallation och stark infästning under hög belastning. Visa produkt →
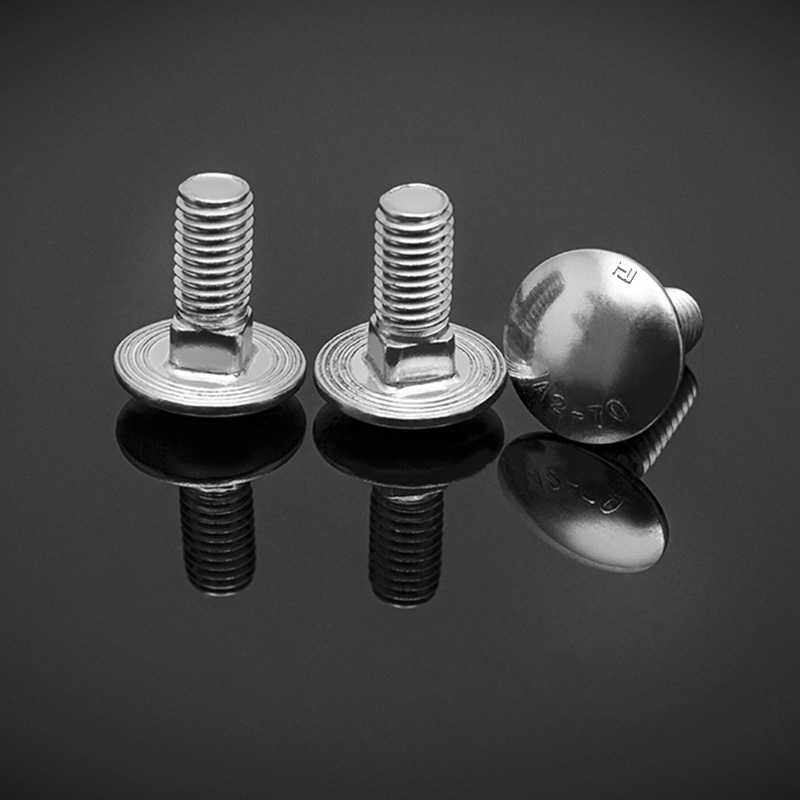
Cold heading producerar också speciella huvudformer som svamphuvuden med fyrkantiga halsar, som ofta används i trä och strukturella anslutningar, och icke-standardiserade geometrier som inte kan skäras ekonomiskt.
Efter att huvudet har formats har ämnet inga trådar. Nästa steg är trådrullning, även kallad trådformning. Ämnet kläms mellan plana formar eller mellan roterande cylindriska formar vars åsar och spår är spegelbilden av den erforderliga gängan. När formarna komprimerar stålet trycks materialet utåt för att bilda rötter och toppar. Det finns inga chips och ingen materialförlust.
Valsade trådar har flera fördelar:
Gängskärning är reserverad för mycket stora diametrar, prover eller material som inte är tillräckligt duktila för att rulla. För de flesta rostfria skruvar i storlekarna M2 till M20 är valsning standard.
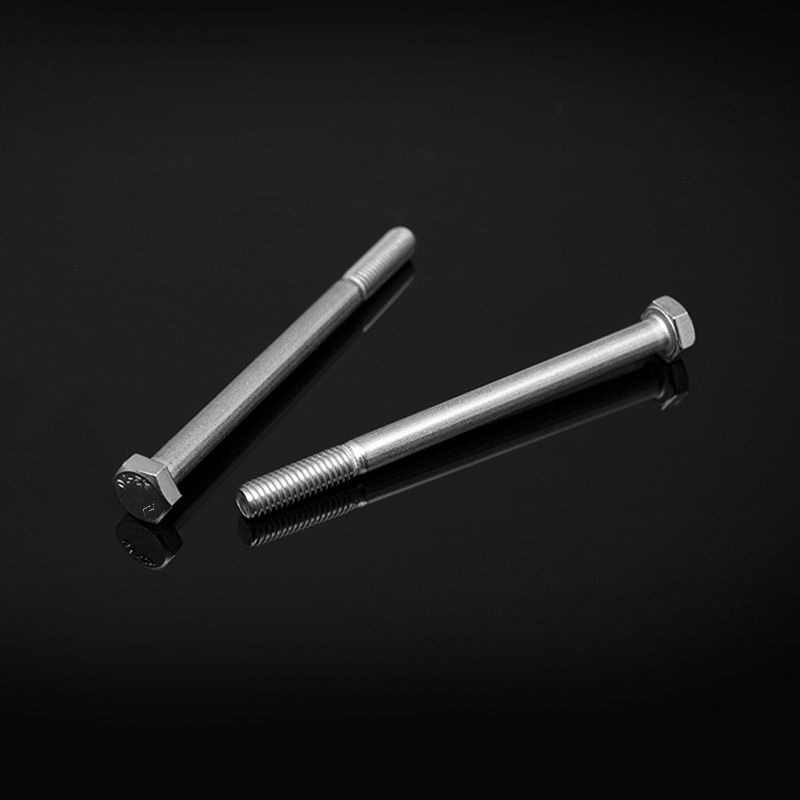
Helgängade sexkantsskruvar tillverkade enligt DIN 933 är ett typiskt exempel: huvudet är kallhuvud och skaftets hela längd rullas i en gång.
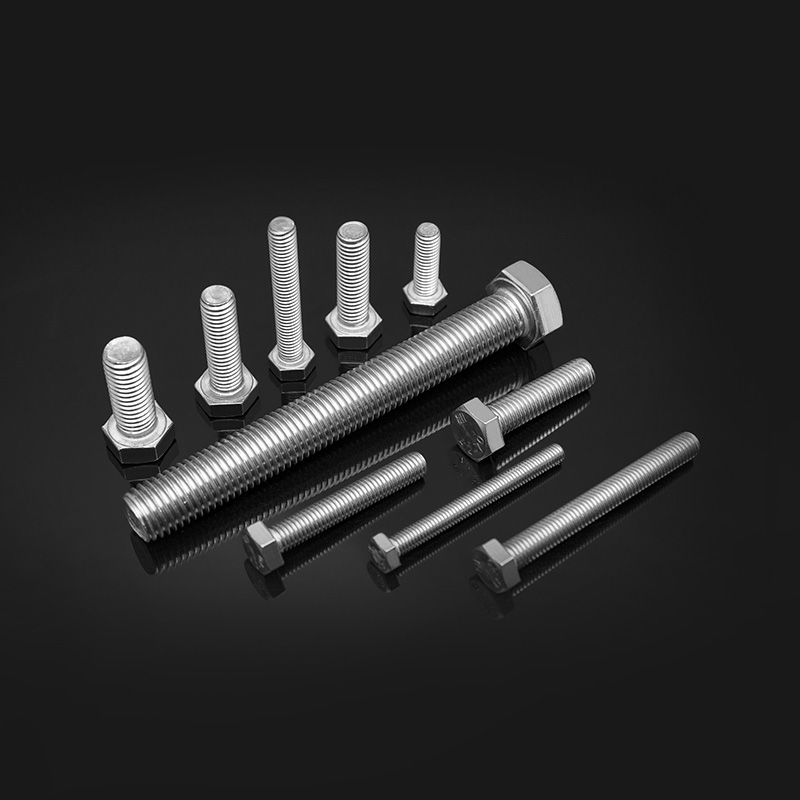 DIN 933 Helgängade sexkantsbultar i rostfritt stål Helgängad design ger stark anslutning för tunga applikationer. Kallhuvud och trådvalsad i en gång, lämplig för tung utrustning, industrimaskiner och konstruktion. Visa produkt →
En vanlig missuppfattning är att skruvar i rostfritt stål härdas genom värmebehandling i ugnen. I verkligheten kan austenitiska kvaliteter som 304 och 316L inte härdas genom värmebehandling; deras styrka kommer från kallt arbete som framkallas av tråddragning och kall styrning. En lågtemperaturbehandling kan appliceras för att lindra kvarvarande spänningar efter kraftig formning, och glödgning kan återställa duktiliteten om materialet har härdat för mycket.
Martensitiska rostfria stål som 410 eller 420 är olika: de härdas genom härdning och härdning och används där högre hårdhet och slitstyrka behövs. För industriella austenitiska fästelement berättar frasen A2-70 eller A4-80 redan fastighetsklassen, som uppnås genom kallbearbetning.
Efter formning och värmebehandling rengörs skruvarna för att avlägsna smörjmedel och metallpartiklar, och passiveras sedan i ett salpeter- eller citronsyrabad. Passivering löser upp fritt järn från ytan och främjar det naturliga kromoxidskiktet som ger rostfritt stål dess korrosionsbeständighet. För en ljusare, slätare yta kan elektropolering specificeras.
Kvalitetskontrollen går från den inkommande tråden till den förpackade kartongen. I våra produktionslinjer övervakar vi ämnesstorlek, huvudfyllning, gängstigningsdiameter, hårdhet och visuella yttillstånd. Slutliga stickprover testas enligt tillämplig standard. Tabellen nedan sammanfattar vanliga kontroller.
| Kontrollera | Vad den verifierar | Vanlig metod |
|---|---|---|
| Dimensionsnoggrannhet | Huvudhöjd, huvudbredd, gängstigningsdiameter | Bromsok, pluggmätare, optisk komparator |
| Mekanisk styrka | Beständig belastning, draghållfasthet | Dragprovningsmaskin |
| Hårdhet | Motstånd mot indrag | Vickers eller Rockwell test |
| Korrosionsbeständighet | Motståndskraft mot rödrost | Saltspraytest |
| Ytkvalitet | Grader, sprickor, stansmärken | Visuell inspektion, mikroskop, magnetisk partikeltest |
Standarder spelar en stor roll. ISO 3506-1 definierar egenskapsklasser för fästelement i rostfritt stål: A2-70 betyder ett austenitiskt fästelement av typ 304 med en minsta draghållfasthet på 700 MPa, medan A4-80 avser ett fästelement av typ 316 med 800 MPa. En ansvarig leverantör kommer att markera huvudet när formen tillåter och kommer att tillhandahålla testcertifikat som backas upp av spårbara register.
Att veta hur skruvar görs förändrar hur du köper dem. Gängvalsade skruvar med kall huvud fungerar vanligtvis bättre än skurna eller bearbetade skruvar under utmattningsbelastning, så de är att föredra i motorer, järnvägsfordon, vindturbiner och stålkonstruktioner. Men processen fungerar bara bra när tråden är ren, formarna underhålls och inspektionsprogrammet är verkligt.
Innan du gör en beställning, be om materialcertifikat, egenskapsklassmärkningar, dimensionstestrapporter och saltspraydata. Besök fabriken eller begär videobevis på produktionen. Slitna köldhuvuden kan lämna sprickor under huvudet som är osynliga för blotta ögat, och en dålig batch kan klara en enkel dimensionskontroll samtidigt som de döljer inre defekter. En pålitlig leverantör kommer att visa dig hur de kontrollerar dessa risker.
För att definiera en praktisk specifikation för din applikation kan du läsa vår guide till val av rostfria bultar .
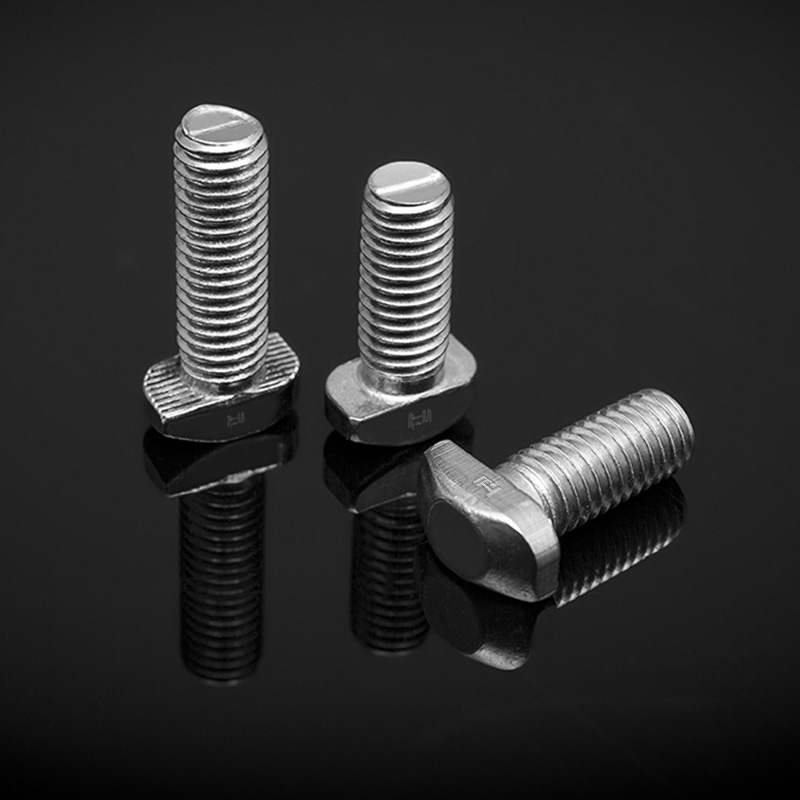
Speciella huvudformer tillverkas också med samma process. Till exempel är ett svamphuvud med fyrkantig hals kallhuvud med en fyrkantig krage under huvudet för att förhindra rotation i timmer eller strukturella anslutningar.
 DIN 603 rostfritt stål svamphuvud fyrkantig halsbultar Halvcirkulärt huvud med fyrkantig hals förhindrar rotation, perfekt för trä- och metallfogar. Kort tråd passar mjukare material som trä, som används i möbler och strukturella anslutningar. Visa produkt →
Detta är den typ av variation som bevisar att en tillverkare förstår verktygsdesign, inte bara katalogstandarder.
Skruvtillverkning är en precisionsformande disciplin. När du väl vet hur skruvar är gjorda kan du utvärdera en leverantör utifrån kvaliteten på deras tråd, tillståndet på deras formar, stabiliteten hos deras gängrullning och fullständigheten i deras inspektionsdata. Det är mycket mer meningsfullt än att enbart jämföra priser.
Tråd Tolerans: 6g standard DIN 13-15, DIN 13-12 Stångens diameter d d≤M20:A2-70, A4-70; M20<d≤M39:A2-50, A4-50; d≥M39:C3,C4; d<M39
See Details
Upphovsrätt © Jiangsu Huajie Stainless Steel Products Co., Ltd. Alla rättigheter reserverade.